


Hỗ trợ trực tuyến
 Hotline:
0965 868 268
 Kinh doanh:
0965 865 256
Kinh Doanh :
0965 798 767
Kỹ thuật 1:
0965 85 9987
Kỹ thuật 2:
0965 975 718
Văn phòng:
028 6671 8686
 hitechsolutions.hcm@gmail.com
Thống kê truy cập


Tin tức
Vì Sao Mài Thép Bị Cháy Bề Mặt? Nguyên Nhân Và Cách Khắc Phục
Vì Sao Mài Thép Bị Cháy Bề Mặt? Nguyên Nhân Và Cách Khắc Phục
Trong quá trình mài thép, hiện tượng cháy bề mặt là vấn đề thường gặp, có thể ảnh hưởng đến chất lượng gia công, độ chính xác và tuổi thọ của chi tiết. Tình trạng này thường xảy ra khi nhiệt lượng sinh ra tại vùng tiếp xúc giữa đá mài và phôi quá lớn, trong khi khả năng thoát nhiệt không đủ để kiểm soát nhiệt độ. Đặc biệt, khi mài thép đã qua nhiệt luyện, hiện tượng cháy bề mặt có thể làm thay đổi độ cứng, tổ chức kim loại và trạng thái ứng suất của lớp bề mặt, ảnh hưởng đến khả năng làm việc của chi tiết.
Vậy vì sao mài thép bị cháy bề mặt, nguyên nhân do đá mài hay chế độ gia công, và cách khắc phục như thế nào? Bài viết dưới đây sẽ giúp bạn nhận biết dấu hiệu cháy phôi, xác định những nguyên nhân thường gặp và lựa chọn phương án xử lý phù hợp.
1. Hiện tượng cháy bề mặt khi mài thép là gì?
Cháy bề mặt khi mài thép là hiện tượng lớp bề mặt hoặc vùng gần bề mặt chi tiết bị ảnh hưởng bởi nhiệt lượng sinh ra trong quá trình gia công. Khi nhiệt độ tại vùng mài tăng quá cao, vật liệu có thể xảy ra những biến đổi về tổ chức kim loại, độ cứng và ứng suất dư.
Đối với thép đã qua nhiệt luyện, ảnh hưởng nhiệt có thể khiến một số vùng bề mặt bị giảm độ cứng hoặc hình thành lớp có đặc tính khác với vật liệu ban đầu. Trong trường hợp nghiêm trọng, chi tiết có thể xuất hiện vết nứt mài, làm giảm độ bền và tuổi thọ sử dụng.
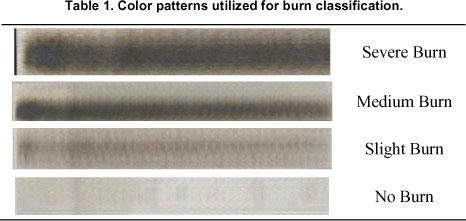
Dấu hiệu nhận biết chi tiết bị cháy khi mài
Một số dấu hiệu thường gặp gồm:
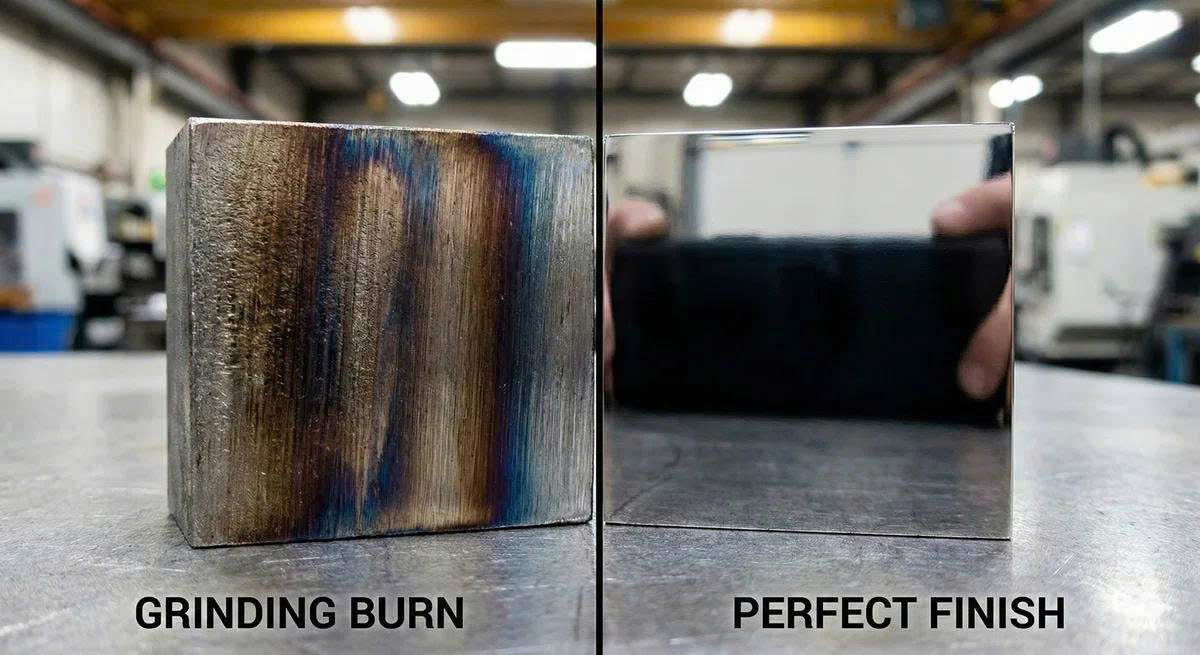
- Bề mặt đổi màu: Xuất hiện những vùng màu vàng nâu, tím, xanh hoặc sẫm màu bất thường sau khi mài.
- Vết mài không đồng đều: Bề mặt xuất hiện các vùng có màu sắc hoặc trạng thái hoàn thiện khác nhau.
- Bề mặt bị ảnh hưởng nhiệt cục bộ: Một số vị trí có dấu hiệu quá nhiệt rõ hơn những vị trí còn lại.
- Không đạt yêu cầu kỹ thuật: Chi tiết có thể bị thay đổi độ cứng, chất lượng lớp bề mặt hoặc xuất hiện vết nứt nhỏ.
Cần lưu ý rằng không phải mọi vết đổi màu đều đồng nghĩa với cháy mài. Ngược lại, cháy mài cũng có thể xảy ra mà không để lại dấu hiệu màu sắc rõ ràng. Với chi tiết sau nhiệt luyện hoặc chi tiết yêu cầu độ chính xác cao, cần kiểm tra bổ sung bằng phương pháp phù hợp khi nghi ngờ lớp bề mặt bị hư hỏng.
2. Vì sao mài thép bị cháy bề mặt?
Cháy phôi thường không xuất phát từ một nguyên nhân duy nhất. Tình trạng này có thể liên quan đến việc lựa chọn đá mài chưa phù hợp, chế độ gia công, hệ thống làm mát, quy trình sửa đá hoặc độ ổn định của máy.
2.1. Đá mài bị chai, cùn hoặc bít phoi
Trong quá trình làm việc, các hạt mài dần bị cùn hoặc khoảng trống giữa các hạt bị tích tụ phoi kim loại. Khi đó, đá mài giảm khả năng cắt và tăng ma sát trượt trên bề mặt phôi. Nhiệt lượng sinh ra tăng lên nhưng lượng vật liệu được bóc đi không tương xứng, khiến nguy cơ cháy bề mặt cao hơn.
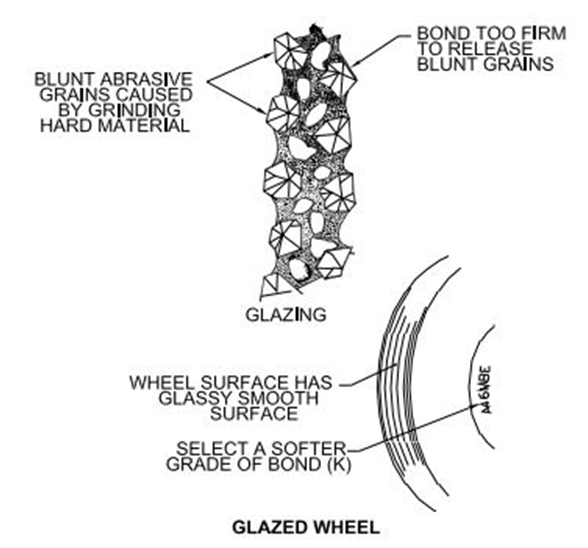
Cách khắc phục:
- Kiểm tra tình trạng bề mặt làm việc của đá mài.
- Thực hiện sửa đá đúng kỹ thuật để loại bỏ lớp hạt mài cùn, làm sạch bề mặt và khôi phục khả năng cắt.
- Nếu đá thường xuyên bị chai hoặc bít phoi, cần đánh giá lại loại hạt mài, độ cứng và cấu trúc đá theo vật liệu gia công.
2.2. Chọn độ cứng đá mài chưa phù hợp
Độ cứng của đá mài thể hiện khả năng giữ các hạt mài trong chất kết dính, không phải độ cứng của bản thân hạt mài.
Nếu đá có cấp độ cứng quá cao so với điều kiện gia công, các hạt mài đã cùn có thể khó bong ra để lộ những cạnh cắt mới. Đá dễ bị chai, khả năng cắt giảm và nhiệt lượng sinh ra tăng lên.
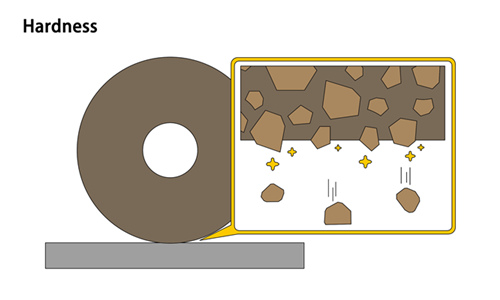
Cách khắc phục:
- Kiểm tra mã đá mài đang sử dụng, đặc biệt là ký hiệu độ cứng.
- Đánh giá khả năng tự làm sắc của đá trong điều kiện gia công thực tế.
- Cân nhắc cấp độ cứng hoặc cấu trúc khác nếu tình trạng chai đá và sinh nhiệt vẫn tiếp diễn sau khi đã kiểm tra quy trình sửa đá và làm mát.
Không nên mặc định cứ bị cháy phôi là phải chọn đá mềm hơn. Việc thay đổi độ cứng cần căn cứ vào vật liệu, diện tích tiếp xúc, chế độ mài và yêu cầu chất lượng bề mặt.
2.3. Lượng ăn dao hoặc chiều sâu cắt quá lớn
Khi chiều sâu cắt hoặc lượng chạy dao vượt quá mức phù hợp, lượng vật liệu bị bóc đi trong một đơn vị thời gian tăng lên. Điều này có thể làm tăng lực mài và nhiệt lượng tại vùng tiếp xúc.
Tình trạng này thường gặp khi cần bóc lượng dư lớn hoặc khi thông số gia công chưa được điều chỉnh phù hợp với loại đá đang sử dụng.
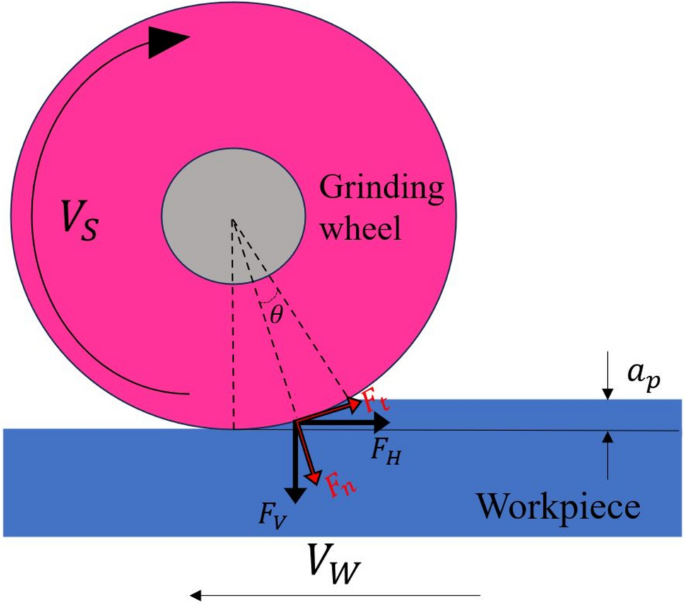
Cách khắc phục:
- Giảm từng bước chiều sâu cắt hoặc lượng ăn dao để đánh giá sự thay đổi.
- Chia quá trình gia công thành các bước phù hợp thay vì bóc quá nhiều vật liệu trong một lượt.
- Điều chỉnh tốc độ chạy dao và số lượt chạy rà cuối theo yêu cầu kỹ thuật của chi tiết.
- Theo dõi chất lượng bề mặt và năng suất sau mỗi lần điều chỉnh.
2.4. Dung dịch làm mát không đủ hoặc cấp sai vị trí
Dung dịch làm mát giúp lấy nhiệt khỏi vùng gia công, hỗ trợ bôi trơn và cuốn phoi ra khỏi khu vực tiếp xúc. Nếu lưu lượng không đủ, vòi phun đặt sai vị trí hoặc dòng dung dịch không tiếp cận hiệu quả vùng mài, nhiệt lượng có thể tích tụ trên bề mặt chi tiết.
Dung dịch bị nhiễm bẩn hoặc hệ thống lọc hoạt động kém cũng có thể làm giảm hiệu quả làm mát và ảnh hưởng đến chất lượng bề mặt.
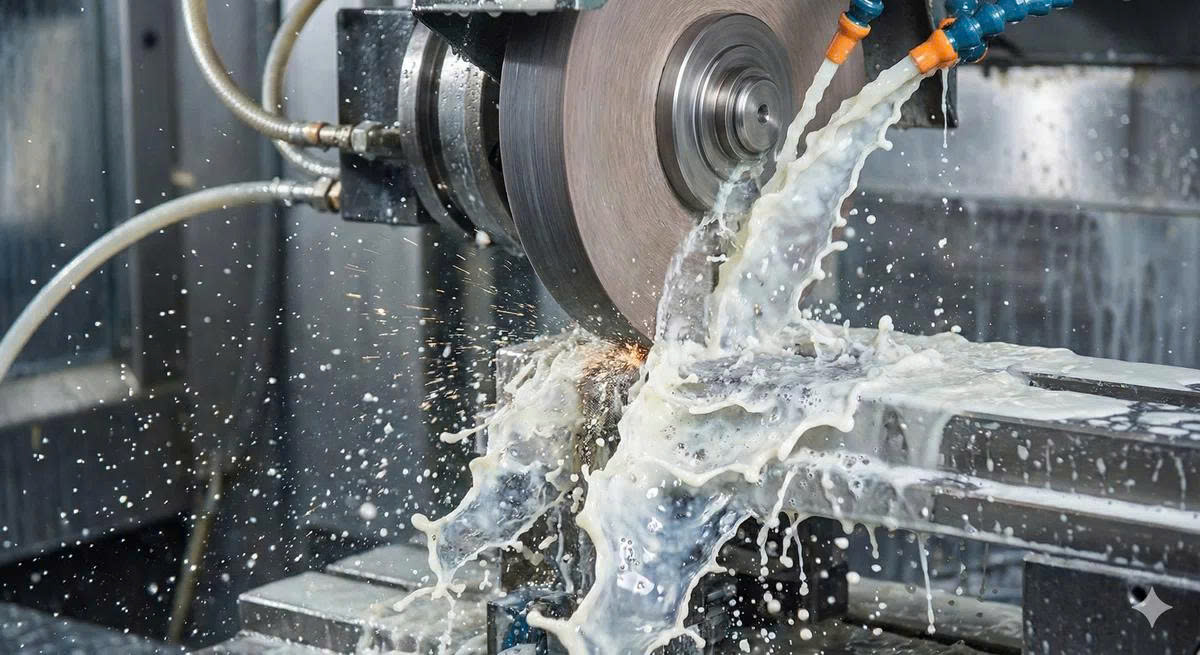
Cách khắc phục:
- Kiểm tra mức dung dịch và hoạt động của bơm.
- Xác nhận vòi phun hướng đúng vào vùng tiếp xúc giữa đá mài và phôi.
- Kiểm tra lưu lượng thực tế, tình trạng vòi phun, bộ lọc và đường hồi dung dịch.
- Kiểm tra nồng độ dung dịch theo hướng dẫn của nhà cung cấp nếu sử dụng dung dịch pha nước.
- Không tự ý tăng nồng độ dung dịch để xử lý cháy phôi khi chưa xác định nguyên nhân.
2.5. Sửa đá mài không đúng kỹ thuật
Sửa đá mài không chỉ nhằm khôi phục biên dạng mà còn ảnh hưởng trực tiếp đến độ sắc và đặc tính cắt của bề mặt làm việc.
Nếu sửa đá không đủ, không đều hoặc dụng cụ sửa đá đã mòn, bề mặt đá có thể không đạt trạng thái cắt phù hợp. Ngược lại, chế độ sửa đá không thích hợp cũng có thể ảnh hưởng đến chất lượng bề mặt và khả năng cắt của đá.
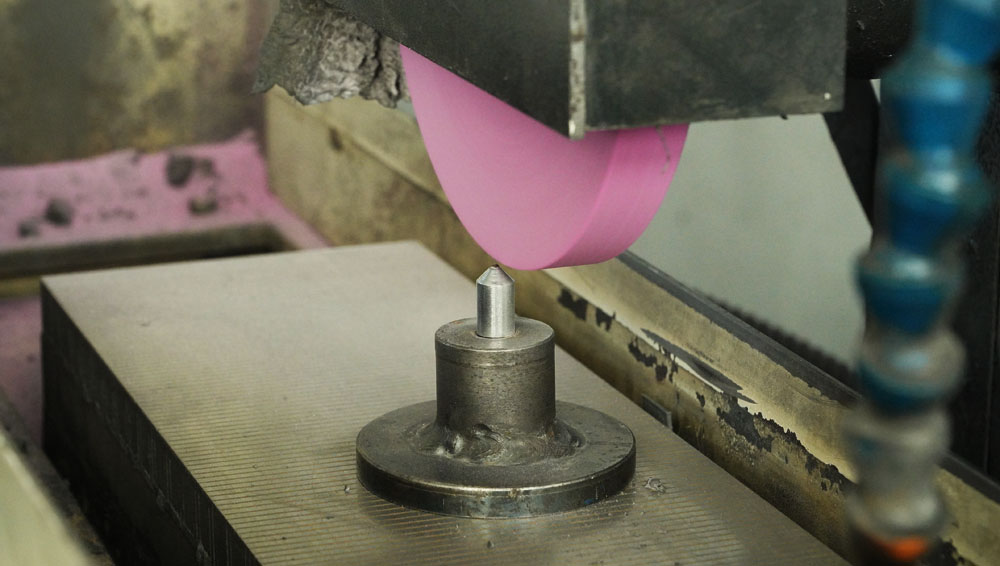
Cách khắc phục:
- Kiểm tra tình trạng và độ sắc của dụng cụ sửa đá.
- Thực hiện sửa đá đều trên toàn bộ bề mặt làm việc.
- Kiểm tra lại thông số sửa đá theo loại đá, dụng cụ sửa và yêu cầu gia công.
- Nếu đã sửa đá nhưng hiện tượng cháy vẫn tiếp diễn, cần kiểm tra thêm độ cứng đá, chế độ cắt và hệ thống làm mát.
2.6. Tốc độ đá và chế độ vận hành chưa phù hợp
Tốc độ quay của đá, tốc độ phôi và lượng chạy dao có quan hệ với lực mài, mức độ tiếp xúc và nhiệt lượng sinh ra. Tuy nhiên, ảnh hưởng của từng thông số phụ thuộc vào loại máy, loại đá và phương pháp mài.
Vì vậy, không nên áp dụng chung một quy tắc như luôn giảm hoặc luôn tăng tốc độ đá để xử lý cháy phôi.
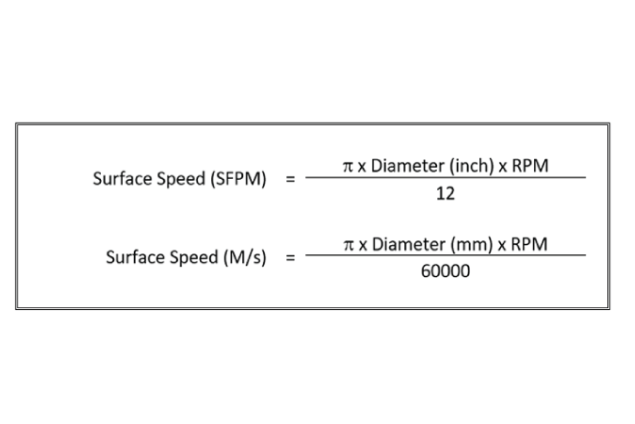
Cách khắc phục:
- Kiểm tra tốc độ quay đang cài đặt và tốc độ tối đa cho phép ghi trên đá.
- Đối chiếu thông số vận hành với hướng dẫn của nhà sản xuất máy và đá mài.
- Điều chỉnh từng thông số có kiểm soát, đánh giá kết quả trên mẫu thử trước khi áp dụng cho sản xuất hàng loạt.
- Không vận hành đá vượt quá tốc độ cho phép.
2.7. Máy mài rung hoặc hệ thống gá đặt thiếu ổn định
Độ đảo của đá, cân bằng không tốt, trục chính có vấn đề, bàn máy rung hoặc chi tiết gá không chắc chắn đều có thể làm điều kiện tiếp xúc giữa đá và phôi thay đổi liên tục.
Ngoài nguy cơ để lại vết mài, tình trạng máy không ổn định còn khiến chất lượng gia công khó lặp lại và có thể gây tập trung nhiệt tại một số vị trí.
Cách khắc phục:
- Kiểm tra tình trạng lắp đặt, độ đảo và cân bằng của đá theo quy trình kỹ thuật.
- Kiểm tra trục chính, ổ trục, bàn máy và cơ cấu gá phôi nếu nghi ngờ có rung bất thường.
- Bảo đảm chi tiết được gá chắc chắn trước khi tiếp tục gia công.
- Nếu xuất hiện rung mạnh, tiếng va đập hoặc dấu hiệu nứt đá, cần dừng máy và kiểm tra an toàn trước khi vận hành lại.
3. Bảng tổng hợp nguyên nhân và cách khắc phục cháy bề mặt khi mài thép
| Hiện tượng hoặc nguyên nhân nghi ngờ | Hướng kiểm tra, xử lý |
|---|---|
| Đá mài bị chai, cùn hoặc bít phoi | Kiểm tra và sửa đá; đánh giá lại thông số đá |
| Độ cứng đá chưa phù hợp | Xem xét cấp độ cứng, cấu trúc và loại hạt mài |
| Lượng ăn dao quá lớn | Giảm từng bước lượng ăn dao hoặc chiều sâu cắt |
| Dung dịch làm mát không đủ | Kiểm tra bơm, lưu lượng và hướng vòi phun |
| Dung dịch hoặc hệ thống lọc bị bẩn | Kiểm tra và vệ sinh hệ thống theo quy trình |
| Sửa đá không phù hợp | Kiểm tra dụng cụ và thông số sửa đá |
| Tốc độ và chế độ mài chưa phù hợp | Đối chiếu thông số máy, đá và hướng dẫn nhà sản xuất |
| Máy rung hoặc gá đặt không ổn định | Kiểm tra đá, trục chính, bàn máy và cơ cấu gá phôi |
4. Quy trình kiểm tra khi phát hiện cháy phôi
Khi phát hiện chi tiết có dấu hiệu cháy sau mài, nên thực hiện lần lượt các bước sau:
Bước 1: Tạm dừng công đoạn có dấu hiệu bất thường.
Không tiếp tục mài hàng loạt khi chưa xác định nguyên nhân, đặc biệt với chi tiết sau nhiệt luyện hoặc chi tiết yêu cầu độ chính xác cao.
Bước 2: Kiểm tra tình trạng đá mài.
Quan sát bề mặt làm việc, kiểm tra dấu hiệu chai đá, bít phoi, mòn không đều và tình trạng sửa đá.
Bước 3: Kiểm tra hệ thống làm mát.
Xác nhận dung dịch được cấp đủ và đến đúng vùng tiếp xúc, đồng thời kiểm tra bộ lọc phoi và tình trạng dung dịch.
Bước 4: Rà soát thông số gia công.
Kiểm tra chiều sâu cắt, lượng ăn dao, tốc độ đá, tốc độ phôi và các thông số liên quan theo loại máy đang sử dụng.
Bước 5: Kiểm tra độ ổn định của máy và gá đặt.
Nếu có rung hoặc chất lượng thay đổi bất thường, cần kiểm tra độ đảo, cân bằng đá, trục chính và khả năng gá giữ chi tiết.
Bước 6: Mài thử và đánh giá lại chất lượng.
Sau khi điều chỉnh, tiến hành thử trên mẫu phù hợp. Kiểm tra kích thước, độ nhám và các yêu cầu kỹ thuật cần thiết trước khi đưa vào sản xuất.
Bước 7: Đánh giá chi tiết đã bị cháy.
Nếu chi tiết có dấu hiệu đổi màu bất thường hoặc nghi ngờ hư hỏng lớp bề mặt, không nên mặc định chỉ cần mài bỏ lớp ngoài là chi tiết đã đạt yêu cầu. Có thể cần kiểm tra độ cứng, tổ chức kim loại hoặc sử dụng phương pháp phát hiện cháy mài phù hợp trước khi quyết định tiếp tục sử dụng.
5. Cách hạn chế cháy bề mặt khi mài thép
Để giảm nguy cơ cháy phôi và duy trì chất lượng gia công ổn định, doanh nghiệp nên chú trọng các nguyên tắc sau:
- Chọn đúng đá mài: Lựa chọn loại hạt mài, độ hạt, độ cứng và cấu trúc dựa trên vật liệu, lượng dư gia công và yêu cầu bề mặt.
- Duy trì trạng thái cắt tốt của đá: Sửa đá đúng quy trình và theo dõi thời điểm cần sửa lại.
- Kiểm soát thông số gia công: Không tăng lượng ăn dao hoặc tốc độ cắt vượt quá mức phù hợp của hệ thống.
- Bảo đảm làm mát hiệu quả: Duy trì lưu lượng, vị trí cấp dung dịch và hệ thống lọc phoi.
- Bảo dưỡng máy định kỳ: Kiểm tra độ rung, độ đảo, trục chính và hệ thống gá đặt.
- Theo dõi chất lượng đầu ra: Kiểm tra định kỳ độ nhám, kích thước và các yêu cầu liên quan đến tính chất lớp bề mặt.
Không có một loại đá mài hoặc một chế độ gia công duy nhất phù hợp cho mọi loại thép. Việc lựa chọn cần căn cứ vào vật liệu thực tế, tình trạng nhiệt luyện, loại máy và mục tiêu gia công.
6. Khi nào nên thay đổi loại đá mài?
Nếu hiện tượng cháy bề mặt liên tục xảy ra dù đã kiểm tra và điều chỉnh hệ thống làm mát, sửa đá và chế độ gia công, cần đánh giá lại quy cách đá đang dùng.
Một số yếu tố cần xem xét gồm:
- Loại hạt mài: Có phù hợp với loại thép đang gia công hay không.
- Độ hạt: Có đáp ứng lượng dư và yêu cầu hoàn thiện bề mặt hay không.
- Độ cứng: Có phù hợp với điều kiện mài và khả năng tự làm sắc của đá hay không.
- Cấu trúc: Có hỗ trợ thoát phoi và kiểm soát nhiệt trong ứng dụng thực tế hay không.
- Chất kết dính: Có phù hợp với loại máy, tốc độ và phương pháp mài hay không.
Đối với thép đã qua nhiệt luyện, đặc biệt là các chi tiết yêu cầu độ chính xác cao, nên lựa chọn đá dựa trên điều kiện gia công thực tế thay vì chỉ dựa vào mã đá đang dùng hoặc kinh nghiệm với một vật liệu khác.
7. HI-TECH hỗ trợ lựa chọn đá mài phù hợp
HI-TECH cung cấp các dòng đá mài công nghiệp phục vụ nhiều ứng dụng gia công cơ khí, từ mài phẳng, mài tròn ngoài đến các dòng đá mài chuyên dụng.
Khi cần tư vấn xử lý hiện tượng cháy bề mặt, khách hàng nên chuẩn bị các thông tin sau:
- Vật liệu phôi và tình trạng nhiệt luyện.
- Loại máy và model máy mài đang sử dụng.
- Mã đá mài hiện tại hoặc ảnh nhãn đá.
- Kích thước đá mài và chế độ gia công đang áp dụng.
- Ảnh bề mặt chi tiết bị cháy và mô tả thời điểm xuất hiện lỗi.
- Thông tin về dung dịch làm mát và quy trình sửa đá.
Những thông tin này giúp việc đánh giá nguyên nhân có cơ sở hơn và hỗ trợ lựa chọn phương án phù hợp cho từng ứng dụng.
Liên hệ HI-TECH để được tư vấn lựa chọn đá mài phù hợp với vật liệu, máy móc và yêu cầu gia công thực tế.
8. Câu hỏi thường gặp về hiện tượng cháy bề mặt khi mài thép
Vì sao mài thép sau nhiệt luyện dễ bị cháy bề mặt?
Thép sau nhiệt luyện thường có độ cứng cao, khiến việc lựa chọn đá mài và chế độ gia công cần được kiểm soát chặt chẽ. Nếu đá bị cùn, cấp độ cứng chưa phù hợp, lượng ăn dao quá lớn hoặc làm mát không đủ, nhiệt lượng tại vùng mài có thể tăng và gây biến đổi lớp bề mặt.
Mài thép bị cháy có phải luôn do đá mài quá cứng không?
Không. Đá quá cứng so với điều kiện gia công là một nguyên nhân có thể xảy ra, nhưng cháy phôi còn liên quan đến tình trạng chai đá, sửa đá, chế độ cắt, dung dịch làm mát và tình trạng máy. Cần kiểm tra tổng thể trước khi quyết định đổi cấp độ cứng.
Khi mài thép bị cháy, có nên giảm tốc độ đá mài không?
Không nên giảm tốc độ một cách máy móc. Tốc độ đá phải nằm trong giới hạn cho phép và phù hợp với quy trình mài. Cần kiểm tra đồng thời chiều sâu cắt, lượng chạy dao, tình trạng đá và hệ thống làm mát để xác định thông số cần điều chỉnh.
Đá mài bị chai có gây cháy bề mặt không?
Có thể. Khi hạt mài cùn hoặc bề mặt đá bị bít phoi, đá có xu hướng cọ xát nhiều hơn thay vì cắt hiệu quả. Sửa đá đúng cách có thể khôi phục khả năng cắt; nếu tình trạng lặp lại thường xuyên, cần đánh giá lại thông số đá.
Có thể xử lý chi tiết bị cháy bằng cách mài lại không?
Không phải trường hợp nào cũng có thể khắc phục chỉ bằng mài lại. Nếu lớp bề mặt đã bị thay đổi tổ chức, độ cứng hoặc xuất hiện vết nứt, cần đánh giá mức độ hư hỏng và yêu cầu kỹ thuật trước khi quyết định gia công tiếp hoặc loại bỏ chi tiết.
Các bài viết khác
- CÁC LOẠI ĐÁ MÀI PHỔ BIẾN TRONG GIA CÔNG CƠ KHÍ
- Hướng Dẫn Cân Bằng Đá Mài Đúng Cách
- Hướng Dẫn Sửa Đá Mài Phẳng Đúng Cách
- KHI NÀO CẦN THAY ĐÁ MÀI? DẤU HIỆU NHẬN BIẾT
- CÁC THÔNG SỐ KỸ THUẬT CẦN BIẾT KHI LỰA CHỌN ĐÁ MÀI CÔNG NGHIỆP
- SAI LẦM THƯỜNG GẶP KHI LỰA CHỌN ĐÁ MÀI CÔNG NGHIỆP
- NHỮNG LỖI NGUY HIỂM KHI SỬ DỤNG ĐÁ MÀI CÔNG NGHIỆP VÀ CÁCH PHÒNG TRÁNH
- CÁCH LỰA CHỌN ĐÁ MÀI PHÙ HỢP VỚI TỪNG VẬT LIỆU VÀ TỪNG LOẠI MÁY
- Vì Sao Đá Mài Mòn Nhanh? 7 Nguyên Nhân Cần Kiểm Tra
- Khi Nào Cần Sửa Đá Mài? 5 Dấu Hiệu Cần Biết

ĐÁ MÀI THÉP

ĐÁ MÀI TRỤC, KHUÔN

ĐÁ MÀI BA VIA

ĐÁ MÀI DAO CỤ

ĐÁ MÀI HỢP KIM

ĐÁ MÀI TRỤC CAO SU

ĐÁ MÀI VÔ TÂM

ĐÁ MÀI DAO BĂM GỖ


